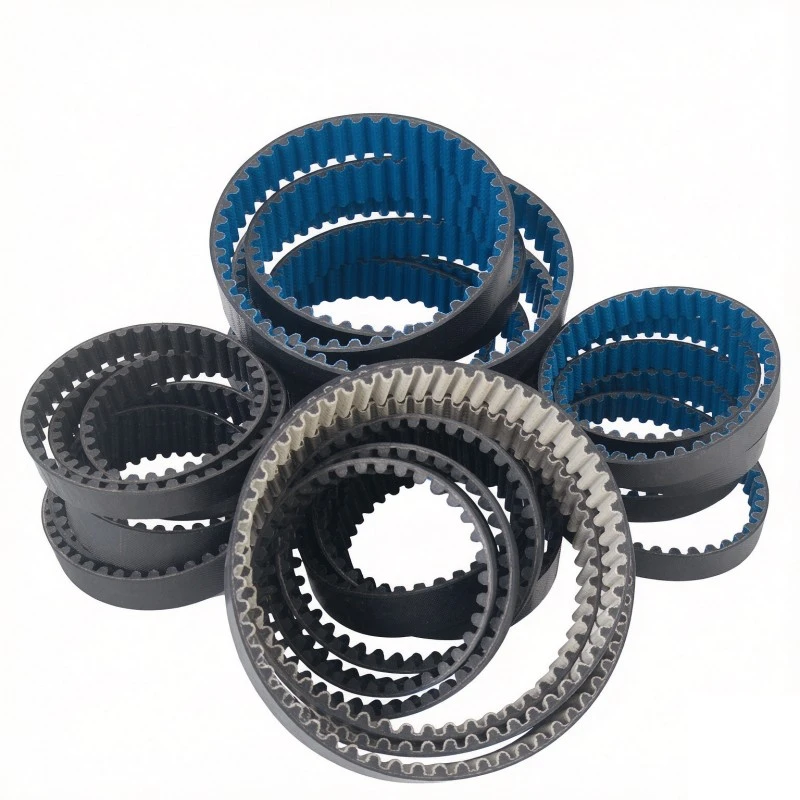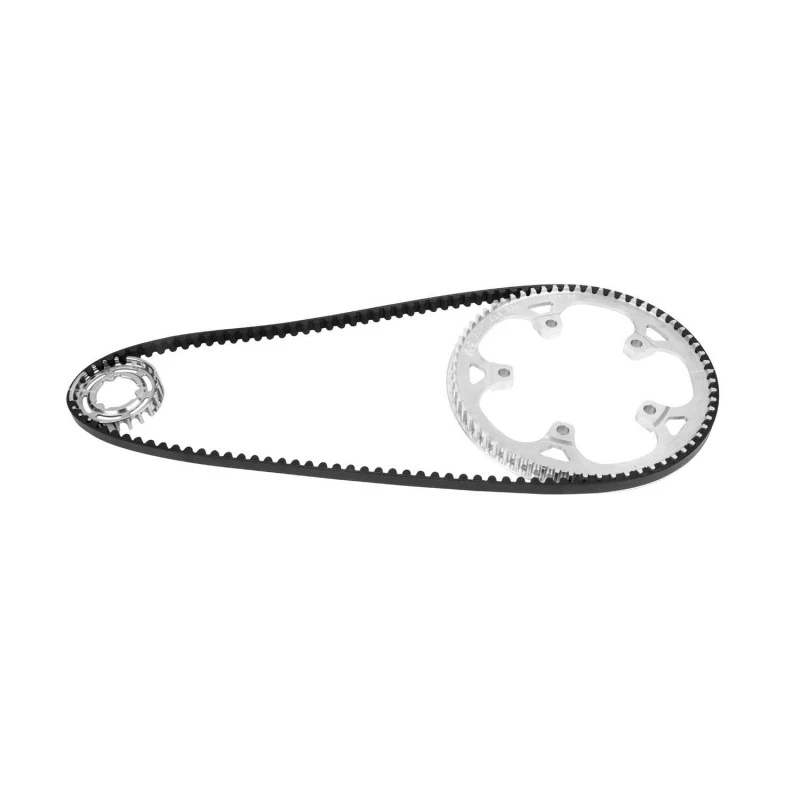
কার্বন কর্ডের সবচেয়ে প্রত্যক্ষ বৈশিষ্ট্য হল এর প্রসারণের হার, যা ফাইবারগ্লাস কর্ড এবং ইস্পাত কর্ডের তুলনায় অনেক কম। স্থির-কেন্দ্র-দূরত্বের ট্রান্সমিশনে, এই বৈশিষ্ট্যটি পজিশনিং ধরে রাখার ক্ষমতাতে অনুবাদ করে: দীর্ঘমেয়াদী অপারেশনের পরে বেল্টটি খুব সামান্যই হামাগুড়ি দেয়, এবং বারবার অবস্থানগত বিচ্যুতি চলমান সময়ের সাথে লক্ষণীয়ভাবে প্রবাহিত হয় না।
প্যাকেজিং মেশিন, লেবেলিং মেশিন এবং ছোট CNC টুল-চেঞ্জ অ্যাক্সের মতো সরঞ্জামগুলির জন্য-যেখানে "নিখুঁতভাবে থামানো" "টান ফোর্সের" চেয়ে বেশি গুরুত্বপূর্ণ - কম প্রসারিত হওয়া মানে মাল্টি-অক্সিস সিঙ্ক্রোনাইজেশনের সময় কম পুনঃ-টেনশন চক্র এবং ক্রমবর্ধমান ত্রুটির কম ঝুঁকি। উল্লেখ্য যে কারণকার্বন কর্ড টাইমিং খelts কম প্রসারণ আছে, যদি একটি ফাইবারগ্লাস বেল্টের জন্য টান সেটিং বজায় রাখা হয়, ভারবহন লোড খুব বেশি হবে; প্রাথমিক উত্তেজনা সাধারণত 10%-15% কমাতে হবে।
বহু-চালিত সিঙ্ক্রোনাইজেশনে, প্রতিটি বেল্টের প্রসারণের পার্থক্য সরাসরি ফেজ বিচ্যুতিতে যোগ করে। কার্বন কর্ডের লো-ক্রিপ বৈশিষ্ট্যটি চলমান চক্র জুড়ে প্রতিটি অক্ষের প্রসারণকে বন্ধ রাখে, একটি একক বেল্ট দ্বারা সৃষ্ট সিঙ্ক্রোনাইজেশন ড্রিফ্টকে হ্রাস করে "প্রথমে শিথিল হওয়া"। গ্রহণের সময়, একই ব্যাচ থেকে একাধিক বেল্ট জুড়ে পিচের দৈর্ঘ্যের পরিসীমা পরীক্ষা করুন।
একই বেল্টের প্রস্থে, একটি কার্বন কর্ড টাইমিং বেল্টের অনুমোদিত পেরিফেরাল বল একই স্পেসিফিকেশনের ফাইবারগ্লাস কর্ড পণ্যের প্রায় দ্বিগুণে পৌঁছাতে পারে। চেইন-প্রতিস্থাপনের পরিস্থিতিতে এটি বিশেষভাবে উপযোগী: রোলিং, এক্সট্রুশন, এবং ক্রাশিং সরঞ্জামগুলির জন্য যা মূলত একটি চেইন বা একটি অত্যন্ত প্রশস্ত বেল্টের প্রয়োজন ছিল, একটি কার্বন কর্ড বেল্টে স্যুইচ করা প্রস্থকে সংকুচিত করতে দেয়, যার ফলে শ্যাফ্টের প্রান্তে অতিরিক্ত লোড হ্রাস পায়।
উচ্চ ঘূর্ণন সঁচারক বল ঘনত্ব উপলব্ধি করা যাবে কিনা তা দাঁতের শিয়ার প্রতিরোধের উপর নির্ভর করে। সংগ্রহের সময়, শুধুমাত্র প্রসার্য শক্তির দিকে না তাকিয়ে সংশ্লিষ্ট দাঁতের প্রোফাইলের জন্য দাঁতের রুট শিয়ার টেস্ট ডেটার জন্য অনুরোধ করুন।
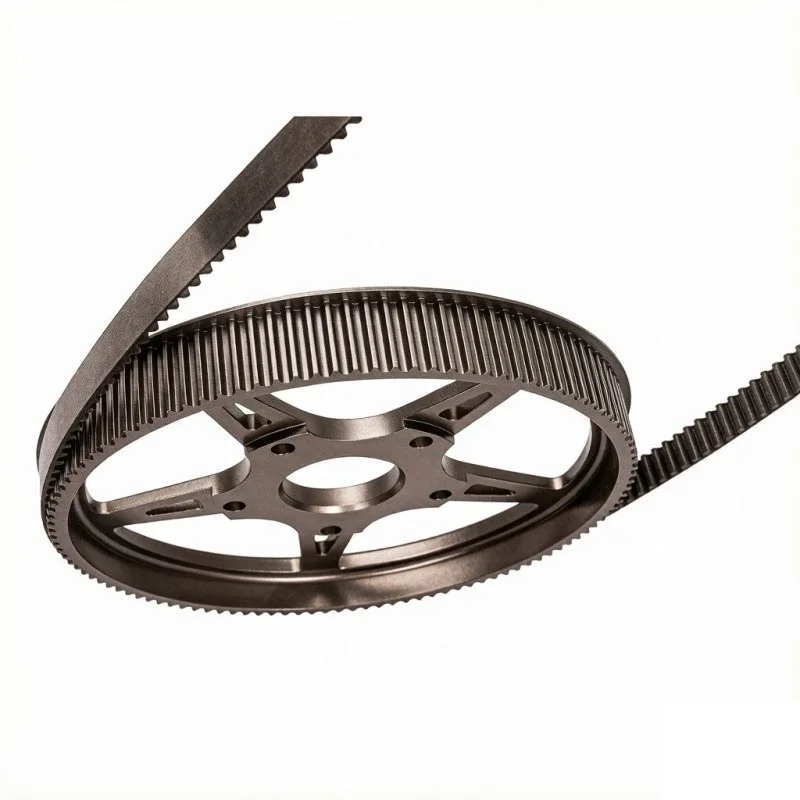
বেল্টের প্রস্থ সংকুচিত হওয়ার পরে, কপিকল দাঁতের পৃষ্ঠে প্রতি ইউনিট এলাকা চাপ বৃদ্ধি পায়। কপিকল দাঁতের প্রস্থ এবং দাঁতের পৃষ্ঠের কঠোরতা সামঞ্জস্যের জন্য পুনরায় পরীক্ষা করা আবশ্যক। যদি আসল ওয়াইড-বেল্ট পুলি যাচাই না করেই ধরে রাখা হয়, তাহলে দাঁতের পৃষ্ঠ পরিধানের হার ত্বরান্বিত হতে পারে।
বন্ড লেয়ার ব্যর্থতা প্রায়ই ইনস্টলেশনের কয়েক মাস পরে প্রদর্শিত হয় এবং আগত নমুনা দ্বারা আবরণ করা কঠিন। বন্ডিং মানের পরোক্ষ প্রমাণ হিসাবে ক্রেতারা পণ্যের সাথে সরবরাহ করা ব্যাচের জন্য ডিপিং ট্রিটমেন্ট এবং কিউরিং ডিগ্রি রেকর্ডের জন্য অনুরোধ করতে পারে।
যদি সরঞ্জামগুলিতে জল ধোয়া বা উচ্চ-আর্দ্রতার অবস্থা জড়িত থাকে, তবে এটি নির্বাচনের সময় বলা উচিত যাতে বেল্টের শরীরের যৌগের হাইড্রোলাইসিস-প্রতিরোধী উপাদানগুলি সামঞ্জস্যপূর্ণ হিসাবে নিশ্চিত করা যায়।
পলিউরেথেন বেল্ট সংস্থাগুলি ব্যাচের কঠোরতা সামঞ্জস্যের দিকে মনোযোগ দিতে হবে। যখন শোর A কঠোরতা ব্যাচগুলির মধ্যে ±3 এর বেশি বিচ্যুত হয়, তখন দীর্ঘ-কেন্দ্র-দূরত্বের সংক্রমণে উত্তেজনা ক্ষয়ের হার ওঠানামা করবে।
ক্লোরোপ্রিন রাবার বেল্টের শরীরে ফোলা লক্ষণ মাঝে মাঝে তেলের সংস্পর্শের পরে তুলনামূলকভাবে দেরিতে দেখা যায়। প্রথম পরিদর্শন চক্রটি সেই অনুযায়ী সংক্ষিপ্ত করা উচিত, বেল্টের পিছনের অংশটি নরম হয়েছে কিনা বা দাঁতের পৃষ্ঠটি অস্বাভাবিক চকচকে দেখায় কিনা তার উপর ফোকাস করা উচিত।
যখন চেইন প্রতিস্থাপনের জন্য বক্ররেখার দাঁত ব্যবহার করা হয়, তখন নির্বাচন মোটর রেটেড পাওয়ারের পরিবর্তে প্রকৃত পেরিফেরাল শক্তির উপর ভিত্তি করে হওয়া উচিত। গ্রহণযোগ্যতা দাঁতের মূল শিয়ার ডেটা এবং কপিকল দাঁতের খাঁজ অবস্থার উপর দৃষ্টি নিবদ্ধ করে।
কার্বন কর্ড টাইমিং বেল্টগুলি পুলি দাঁতের খাঁজ পরিধানের জন্য অত্যন্ত সংবেদনশীল। যদি পুরানো কপিকল ইতিমধ্যেই ধাপ-আকৃতির পরিধান দেখায়, একটি নতুন বেল্ট প্রায়শই তার প্রত্যাশিত জীবনের আগে দাঁতের শিকড় ফাটতে পারে।
ISO 9001:2015 কাঠামোর অধীনে, Kaihong যৌগের প্রতিটি ব্যাচের ভলকানাইজেশন বক্ররেখা এবং কঠোরতা পরিমাপের রেকর্ড ধরে রাখে। ক্রেতারা অনুরোধ করতে পারেন যে ব্যাচ ডেটা প্রথম-নিবন্ধ নিশ্চিতকরণে পণ্যের সাথে সরবরাহ করা হবে।
বড় বার্ষিক ভলিউম সহ OEM প্রকল্পগুলির জন্য, চুক্তিতে এটি বাঞ্ছনীয় যে একই স্পেসিফিকেশনের তিনটি বেল্ট প্রতিটি ব্যাচ থেকে নমুনা করা হবে, এবং পিচের দৈর্ঘ্য মান টেনশনের অধীনে পরিমাপ করা হবে, তিনটি জুড়ে পরিসীমা 0.3 মিমি-এর বেশি নয়৷