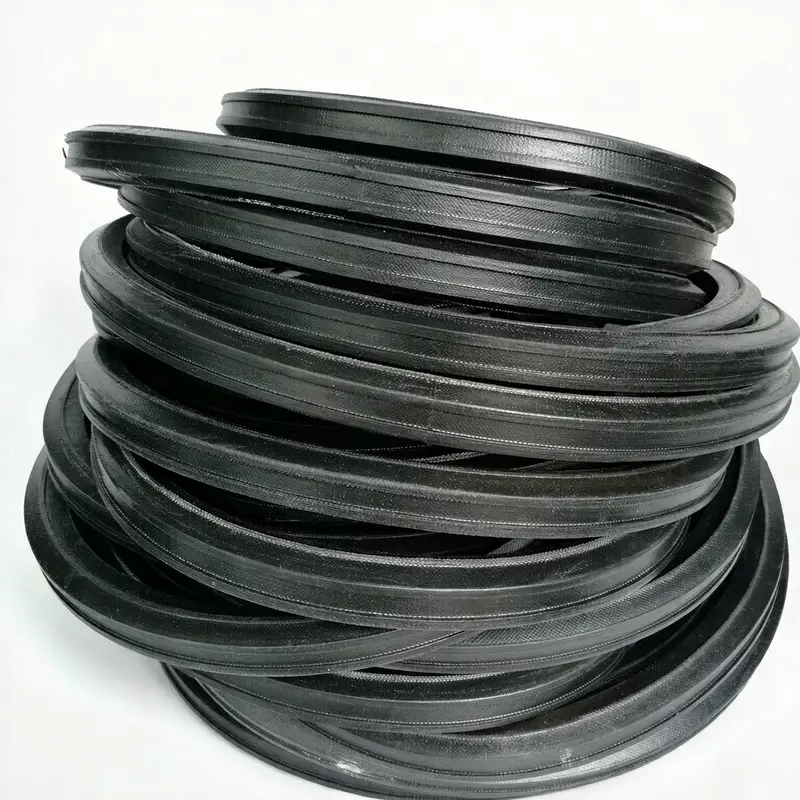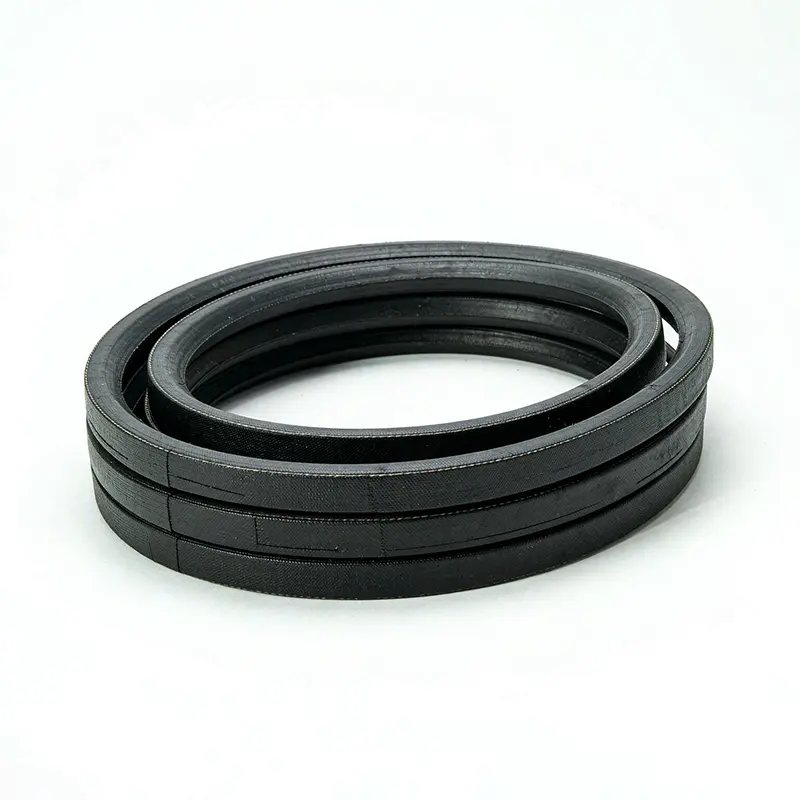
ভি-বেল্টইন্ডাস্ট্রিয়াল ড্রাইভ সিস্টেমে মৌলিক ঘর্ষণ-ভিত্তিক পাওয়ার ট্রান্সমিশন উপাদান হিসেবে কাজ করে; যাইহোক, অনুপযুক্ত নির্বাচন - ক্রস-সেকশন স্পেসিফিকেশন, স্ট্রাকচারাল ডিজাইন, বা পুলির সাথে সামঞ্জস্যতা - অপারেশনাল ঝুঁকির দিকে নিয়ে যেতে পারে।কাইহংISO 9001:2015 এবং ISO 14001:2015 উভয় সার্টিফিকেশন ধারণ করে।
A, B, C, D, এবং E প্রকারগুলি বড় থেকে ছোটে সঞ্চারিত শক্তি হ্রাসের সাথে মিলে যায়, যখন Y এবং Z প্রকারগুলি বেশিরভাগ ছোট সরঞ্জাম বা যন্ত্রপাতিগুলিতে ব্যবহৃত হয়। নির্বাচন শুধুমাত্র মোটর শক্তির উপর নির্ভর করা উচিত নয় তবে ছোট পুলি ব্যাস এবং গতিও বিবেচনা করা উচিত। যখন ছোট পুলি ব্যাস ছোট দিকে থাকে, তখন একটি বৃহত্তর ক্রস-সেকশনের ফলে উচ্চ বাঁকানো চাপ হয় এবং প্রকৃতপক্ষে ছোট জীবন হয়; এই ক্ষেত্রে, সরু ভি-বেল্ট বা কাঁচা প্রান্তের বেল্টগুলি আরও উপযুক্ত দিক।
ভি-বেল্ট ওয়েজ ফ্ল্যাঙ্ক এবং খাঁজের মধ্যে ঘর্ষণ দ্বারা বল প্রেরণ করে; খাঁজ পরিধানের পরে, বেল্টটি আরও গভীরে ডুবে যায়, কার্যকর ব্যাস হ্রাস পায় এবং ফলাফল অস্থির গতি বা স্লিপেজ হয়। একটি বেল্ট প্রতিস্থাপন করার আগে, খাঁজ থালা-আকৃতির পরিধান বিকাশ করেছে কিনা তা পরীক্ষা করুন। সুস্পষ্ট পরিধান সহ পুলিগুলিও অবশ্যই প্রতিস্থাপন করতে হবে, অন্যথায় নতুন বেল্টের ওয়েজিং অবস্থানটি ডিজাইনের অবস্থায় ফিরে আসতে পারবে না।
একটি মোড়ানো V-বেল্টের ফ্ল্যাঙ্কগুলি একটি ফ্যাব্রিক স্তর দিয়ে আবৃত থাকে, যা একটি অপেক্ষাকৃত স্থিতিশীল ঘর্ষণ সহগ এবং কম চলমান শব্দ দেয়, যা প্রচলিত শিল্প পরিবেশের জন্য উপযুক্ত। একটি কাঁচা প্রান্তের V-বেল্টের ফ্ল্যাঙ্কগুলি উন্মুক্ত রাবার, একটি উচ্চ ঘর্ষণ সহগ, ছোট পুলি ব্যাস এবং উচ্চ ট্রান্সমিশন অনুপাতের অনুমতি দেয়। উভয়ের মধ্যে পছন্দ পুলি আকারের সীমাবদ্ধতার উপর নির্ভর করে এবং উচ্চ স্লিপ প্রতিরোধের প্রয়োজন কিনা।
একটি ফ্যাব্রিক স্তরের সীমাবদ্ধতা ছাড়া, কাঁচা প্রান্তের বেল্টগুলি ছোট পুলির উপর বাঁকানোর সময় কম অভ্যন্তরীণ চাপ তৈরি করে এবং তাদের নমন ক্লান্তি জীবন একই ক্রস-সেকশনের মোড়ানো বেল্টের চেয়ে উচ্চতর। সীমিত স্থান সহ কমপ্যাক্ট ড্রাইভ লেআউটের কাঁচা প্রান্ত নির্মাণকে অগ্রাধিকার দেওয়া উচিত, তবে মনে রাখবেন যে কাঁচা প্রান্তের বেল্টগুলি খাঁজ পৃষ্ঠের রুক্ষতার জন্য বেশি সংবেদনশীল এবং পুরানো পুলিগুলি কাঁচা প্রান্ত পরিধানকে ত্বরান্বিত করবে।
মোড়ানো বেল্টের ফ্যাব্রিক স্তর কিছু পরিমাণে তেল এবং ধুলোকে রাবারের শরীরের সাথে সরাসরি যোগাযোগ করতে বাধা দেয়, বেশি ধুলো বা মাঝে মাঝে তেলের স্প্ল্যাশ সহ পরিবেশে আরও স্থিতিশীলভাবে কাজ করে। যদি সরঞ্জামগুলিতে অবিচ্ছিন্ন তেলের কুয়াশা থাকে, তবে রাবার যৌগের তেল প্রতিরোধের গ্রেড এখনও মোড়ানো বেল্টের জন্য নিশ্চিত করা প্রয়োজন; ফ্যাব্রিক স্তর নিজেই তেল সুরক্ষা প্রদান করে না।
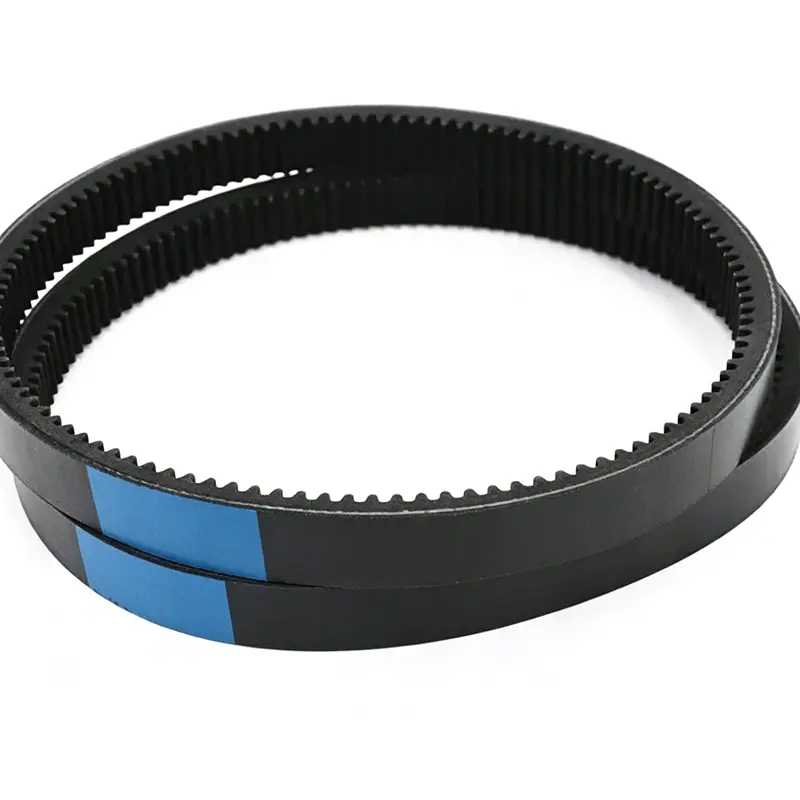
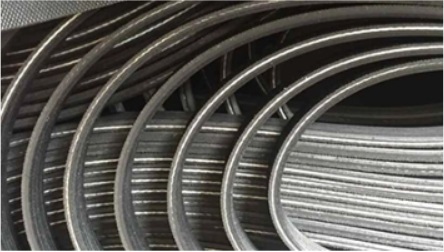
কোগড কাঁচা প্রান্তের ভি-বেল্ট (সাধারণত দাঁতযুক্ত ভি-বেল্ট বলা হয়) বেল্টের নীচে বা ফ্ল্যাঙ্কে ট্রান্সভার্স কগ থাকে, যার উদ্দেশ্য বাঁকানো শক্ততা কমানো যাতে বেল্টটি ছোট পুলির উপর আরও সহজে বাঁকে যায়। এই নির্মাণটি সীমিত পুলি ব্যাস সহ মেশিন টুল স্পিন্ডল এবং ছোট কম্প্রেসারের মতো সরঞ্জামগুলিতে স্পষ্টতই সুবিধাজনক। সংগ্রহের সময়, নোট করুন যে কগগুলি নমনীয়তা উন্নত করতে পরিবেশন করে, ঘর্ষণ বাড়াতে নয়; কোগড বেল্টগুলি এখনও মানক V-বেল্ট পুলি খাঁজের সাথে মেলে।
কগড কাঁচা প্রান্ত বেল্টের কগগুলি কীলক-চালিত বল সংক্রমণে অংশ নেয় না এবং স্লিপ মানদণ্ড ক্লাসিক্যাল V-বেল্টের মতোই: খাঁজে বেল্টের ডোবা গভীরতা এবং অপারেশন চলাকালীন অস্বাভাবিক তাপ পর্যবেক্ষণ করুন। যদি কগ শিকড়গুলিতে তির্যক ফাটল দেখা দেয়, বাঁকানো ক্লান্তি একটি নির্দিষ্ট মাত্রায় জমা হয় এবং বেল্টটি পুনরায় চাপ দেওয়ার পরিবর্তে প্রতিস্থাপন করতে হবে।
কিছু কোগড কাঁচা প্রান্তের বেল্টের কগগুলির জন্য দিকনির্দেশক প্রয়োজনীয়তা রয়েছে (ইনস্টলেশন দিক বাঁকানোর কার্যকারিতাকে প্রভাবিত করে)। প্রতিস্থাপনের সময়, বেল্টের শরীরে তীর চিহ্ন বা সরবরাহকারীর ইনস্টলেশন নির্দেশাবলী নিশ্চিত করুন। ভুল দিকে ইনস্টল করা অবিলম্বে ব্যর্থতার কারণ হবে না, কিন্তু নমন ক্লান্তি জীবন সংক্ষিপ্ত হবে।
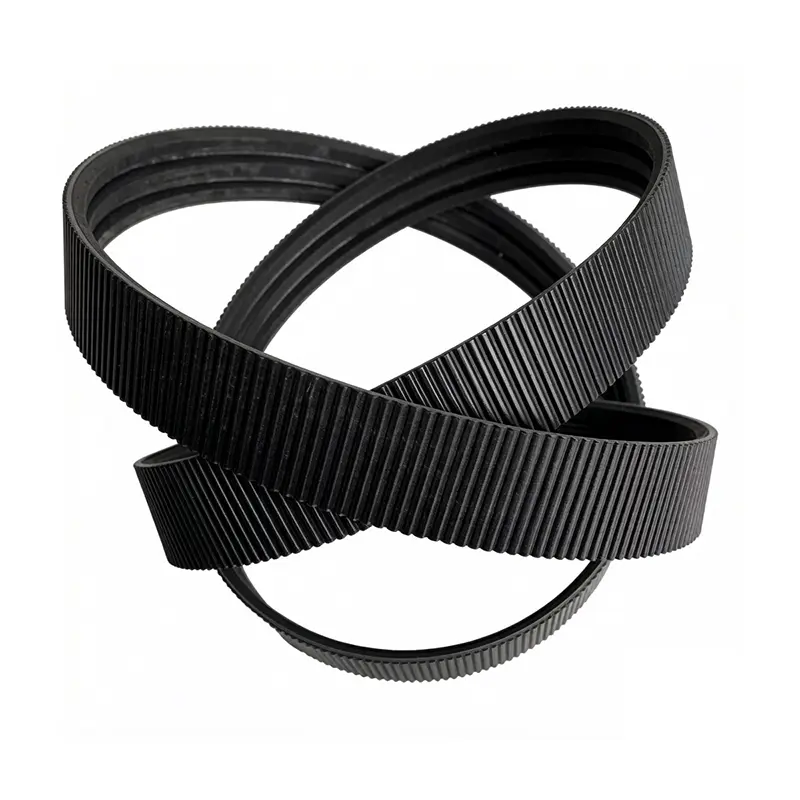
ব্যান্ডেড V-বেল্ট একাধিক V-বেল্টকে একটি শীর্ষ সংযোগকারী স্তরের সাথে আবদ্ধ করে, মাল্টি-বেল্ট সমান্তরাল ড্রাইভ পরিস্থিতিতে ব্যবহৃত হয়। সাধারণ মাল্টি-বেল্ট ড্রাইভগুলিতে, বেল্টগুলির মধ্যে দৈর্ঘ্যের পার্থক্যের কারণে সবচেয়ে ছোটটি বেশিরভাগ ভার বহন করে যখন অন্যগুলি "অনুসরণ করে"। ব্যান্ডেড কাঠামো সমস্ত বেল্টকে সিঙ্ক্রোনাইজেশনে কাজ করতে বাধ্য করে, লোডকে আরও সমানভাবে বিতরণ করে এবং উচ্চ গতিতে পার্শ্বীয় বেল্টের দোলনকে দমন করে।
একটি ব্যান্ডেড বেল্ট নিজেই একটি অবিচ্ছেদ্য কাঠামো এবং সম্পূর্ণরূপে প্রতিস্থাপিত হয়, তাই একক-বেল্ট ম্যাচিং সমস্যা নেই। যাইহোক, যদি একটি ব্যান্ডেড বেল্টের সংযোগকারী স্তরটি ফাটল বা আলাদা হয়ে যায়, তাহলে পুরো সেটটি ব্যর্থ হয় এবং একক-বেল্ট ব্যবহারে ডাউনগ্রেড করা যায় না। ইনকামিং পরিদর্শনের সময়, সংযোগকারী স্তর এবং বেল্ট শীর্ষের মধ্যে বন্ধন পরীক্ষা করুন।
একক-বেল্ট ড্রাইভের তুলনায় ব্যান্ডেড বেল্টের খাঁজ ফাঁকা এবং মাল্টি-গ্রুভ পুলির সমান্তরালতার জন্য উচ্চতর প্রয়োজনীয়তা রয়েছে। যদি একটি পুলির খাঁজ বিভিন্ন ডিগ্রীতে পরিধান করা হয়, তবে ব্যান্ডেড সেটের পৃথক বেল্টগুলি অসমভাবে লোড হয় এবং সংযোগকারী স্তরটি অতিরিক্ত শিয়ার স্ট্রেস বহন করে। একটি ব্যান্ডেড বেল্ট প্রতিস্থাপন করার আগে, সমস্ত খাঁজ জুড়ে পরিধানের ধারাবাহিকতা পরীক্ষা করুন।
একটি V-বেল্টের টান সেটিং সরাসরি জীবন এবং ভারবহন লোডকে প্রভাবিত করে। অপর্যাপ্ত উত্তেজনা স্লিপেজ এবং তাপ সৃষ্টি করে; অত্যধিক টান ভারবহন পরিধান ত্বরান্বিত. একটি V-বেল্ট ইনস্টলেশনের পরে প্রাথমিক প্রসারিত হয়, একটি ধ্রুপদী V-বেল্টের প্রাথমিক প্রসারণ প্রায় 1% থেকে 2% হয়; টেনশন করার 24 ঘন্টার মধ্যে এটি অবশ্যই পুনরায় টেনশন করা উচিত। মাল্টি-বেল্ট ড্রাইভ এবং দীর্ঘ-কেন্দ্র-দূরত্বের লেআউটগুলিতে এই পদক্ষেপটি বিশেষভাবে গুরুত্বপূর্ণ; রি-টেনশন বাদ দিলে প্রারম্ভিক চলমান সময়ের মধ্যে বেল্টটি একটি ঢিলা অবস্থায় থাকে।
হাত দ্বারা চাপার পরিবর্তে সরঞ্জাম প্রস্তুতকারক বা বেল্ট সরবরাহকারী দ্বারা প্রদত্ত টেনশন টেবিল অনুসারে টেনশন গেজ দিয়ে পরিমাপ করুন। ক্রস-সেকশন এবং পুলি ব্যাস জুড়ে টেনশনের মানগুলি লক্ষণীয়ভাবে আলাদা, এবং ব্র্যান্ড বা ব্যাচ পরিবর্তন করার সময় অভিজ্ঞতামূলক মানগুলি অবিশ্বস্ত হয়।
মাল্টি-বেল্ট ড্রাইভগুলিতে, পুরানো এবং নতুন বেল্টগুলিকে মেশানো কঠোরভাবে নিষিদ্ধ, যেমন বিভিন্ন নির্মাতাদের থেকে বেল্ট মেশানো হয়। বিভিন্ন উত্স থেকে বেল্টের দৈর্ঘ্য এবং ক্রস-সেকশন মাত্রায় সামান্য পার্থক্য রয়েছে; মিক্সিং গুরুতরভাবে অসম লোড বন্টন ঘটায়, সংক্ষিপ্ততম বেল্টটি দ্রুত ব্যর্থ হয় এবং পুরো সেটটি বন্ধ করতে বাধ্য হয়।
স্লিপেজের কারণ প্রথমে নির্ধারণ করতে হবে। যদি খাঁজ পরিধান অত্যধিক বেল্ট সিঙ্ক গভীরতা সৃষ্টি করে, বর্ধিত উত্তেজনা শুধুমাত্র ওয়েজিং প্রভাব পুনরুদ্ধার না করে বিয়ারিং পরিধানকে ত্বরান্বিত করে। যদি বেল্টের ফ্ল্যাঙ্কগুলি চকচকে এবং শক্ত হয়ে যায়, তবে ঘর্ষণ সহগ অপরিবর্তনীয়ভাবে হ্রাস পেয়েছে এবং পুনরায় টান দেওয়ার পরিবর্তে প্রতিস্থাপন প্রয়োজন।
না, কারণ ক্রস-সেকশনের মাত্রা ভিন্ন। একটি সরু V-বেল্টের উচ্চতা-থেকে-প্রস্থ অনুপাত একটি ধ্রুপদী V-বেল্টের থেকে আলাদা; যখন কপিকল খাঁজ মেলে না, ওয়েডিং পজিশন বদলে যায় এবং লোড ক্ষমতা এবং জীবন উভয়ই প্রভাবিত হয়। যদি বর্ধিত লোড ক্ষমতা সত্যিকারের প্রয়োজন হয়, তাহলে পুলিগুলিকে একসাথে পুনরায় গণনা করতে হবে।
পণ্যের সাথে সরবরাহ করা ব্যাচের জন্য দৈর্ঘ্য পরিদর্শন রেকর্ডের জন্য অনুরোধ করুন। মাল্টি-বেল্ট ড্রাইভ পরিস্থিতিতে, দৈর্ঘ্যের পার্থক্যের কারণে অসম লোড বন্টন এড়াতে চুক্তিতে একই ব্যাচের বেল্ট জুড়ে দৈর্ঘ্য পরিসীমা নির্ধারণ করার পরামর্শ দেওয়া হয়।
(কেস স্টাডি, ইমেজ লিঙ্ক, এবং ভিডিও লিঙ্ক সংরক্ষিত: প্রকৃত উপকরণ অনুযায়ী সন্নিবেশ; এই বিভাগটি মূল পাঠ্যের মিডিয়া রেফারেন্স প্রতিস্থাপন করে না।)